
Sep 14, 2026
Twój dostawca właśnie dostarczył cewkę drutu sprężynowego ze stali nierdzewnej, a numer wytopu wydrukowany na etykiecie cewki nie odpowiada certyfikatowi w Twojej skrzynce odbiorczej. Drut wygląda identycznie jak ten 304, który przetworzyłeś w zeszłym miesiącu. Być może jest to 316, co oznaczałoby inną odporność na korozję w końcowym montażu klienta z wybrzeża. Jak możesz to sprawdzić, zanim potwierdzisz dostawę?
Krótka odpowiedź: nie można wiarygodnie zidentyfikować 304 lub 316, patrząc na nie, ważąc je lub testując za pomocą magnesu. Obie są austenityczną stalą nierdzewną o niemal identycznym wyglądzie i podobnych właściwościach mechanicznych. Jedyną różnicą chemiczną, która ma największe znaczenie, jest molibden. Typ 316 zawiera od 2 do 3 procent molibdenu; 304 zasadniczo nie zawiera żadnego. Molibden nadaje 316 doskonałą odporność na wżery chlorkowe i korozję szczelinową.
Aby z całą pewnością odpowiedzieć na pytanie, potrzebujesz jednej z trzech rzeczy: oryginalnej dokumentacji materiałowej, takiej jak certyfikat testu młyna, chemicznego testu punktowego wykrywającego molibden lub analizy instrumentalnej, takiej jak ręczna spektrometria XRF. Ten przewodnik omawia każdą ścieżkę, wyjaśnia, gdzie konwencjonalne testy wprowadzają w błąd i dodaje kontekst specyficzny dla sprężyny, którego często brakuje w ogólnych przewodnikach dotyczących stali nierdzewnej.
Przed omówieniem metod testowania warto zrozumieć, dlaczego pytanie na ocenę nie jest formalnością papierkową. Stal nierdzewna typu 304, czasami zapisywana jako stal nierdzewna 18/8, zawiera około 18 procent chromu i 8 procent niklu. Typ 316 zawiera 16 procent chromu i 10 do 14 procent niklu oraz 2 do 3 procent molibdenu. Dodatek molibdenu zmienia zachowanie pasywnej warstwy tlenkowej, która chroni stal.
W czystych środowiskach wewnętrznych, takich jak meble biurowe, urządzenia kuchenne i wykończenia wnętrz, oba gatunki zachowują się niemal identycznie przez dziesięciolecia. Rozbieżność pojawia się, gdy na obraz wchodzą chlorki. Słona woda, sól odladzająca, roztwór wybielacza, solanka trawiąca, wilgoć przybrzeżna i wiele przemysłowych chemikaliów atakują warstwę pasywną 304. Warstwa tlenku chromu rozpada się lokalnie, tworząc wżery. Po utworzeniu się wżeru mały obszar anodowy przyspiesza korozję pod powierzchnią. Sprężyny i cienki drut są szczególnie wrażliwe, ponieważ wgłębienie o głębokości zaledwie 0,2 mm może radykalnie zmniejszyć przekrój nośny i spowodować przedwczesne pękanie zmęczeniowe.
Typ 316 nie rozwiązuje w pełni tego problemu, ponieważ żadna stal nierdzewna nie jest naprawdę nierdzewna w każdym środowisku. Jednak zawartość molibdenu przesuwa równowagę w stronę znacznie dłuższej żywotności. Na przykład sprężyny skrętne ze stali nierdzewnej w bramach uchylnych w pobliżu wybrzeża mogą ulec uszkodzeniu w modelu 304 w ciągu kilku lat, podczas gdy ta sama geometria w przypadku modelu 316 przetrwa znacznie dłużej. Matematyka dotycząca zakupów również ma znaczenie: surowiec 316 kosztuje zwykle od 30 do 50 procent więcej niż 304. Jeśli zamówisz milion sprężyn, wybranie niewłaściwego gatunku w którąkolwiek stronę jest kosztownym błędem, którego możesz nie wykryć, dopóki części nie znajdą się już w terenie.
Zacznijmy od najszybszej metody: spojrzenia na materiał. Oznaczenia są jedynym dowodem wizualnym, który ma prawdziwą wagę. Wielu dostawców stali nierdzewnej stempluje gatunek na powierzchni prętów, arkuszy i szpul drutu: „304”, „316”, „316L” lub numer wytopu powiązany z certyfikatem. Jeżeli posiadasz etykietę szpuli lub przywieszkę końcową, zapisz te informacje i porównaj je z dokumentami dostawy.
Niektórzy producenci używają również kropek farby lub kolorowych pasków do oznaczania przychodzącego materiału. Zgodnie z jedną wspólną konwencją, czerwone lub czerwono-niebieskie znaki identyfikują 304, podczas gdy żółte, różowe lub żółto-czarne znaki identyfikują 316. Jednak te konwencje nie są uniwersalne. Twój dostawca może zastosować zupełnie inny system znakowania, a kolor może blaknąć lub zostać utracony podczas ciągnienia, walcowania lub szlifowania. Nigdy nie polegaj na znakach farby jako jedynej metodzie weryfikacji.
A co z samą powierzchnią? Wiele osób zakłada, że 316 jest nieco ciemniejszy lub że 304 wygląda jaśniej. To założenie jest niewiarygodne. Wygląd stali nierdzewnej zależy znacznie bardziej od wykończenia powierzchni, np. 2B, nr 4, polerowania lustrzanego lub ciągnienia na mat, a także od stanu pasywacji, pozostałości oleju ciągnącego, a nawet kąta padania światła. W naszym warsztacie umieściliśmy obok siebie próbki 304 i 316 i obserwowaliśmy, jak doświadczeni inżynierowie zgadują źle w ponad połowie przypadków.
W hutach stali czasami stosuje się próbę iskrową, podczas której materiał jest szlifowany na kole i obserwuje się wzór iskry. Potrafi oddzielić zwykłą stal węglową od chromowanej stali nierdzewnej, ale nie może oddzielić stali 304 od 316. Ich sygnatury iskier są zbyt podobne. To samo ograniczenie dotyczy testu zarysowania i testu pilnika, ponieważ twardość i odporność na zarysowania 304 i 316 są prawie identyczne. Kontrola wzrokowa jest przydatna do znalezienia oznaczeń i wykrycia rażących wad, ale nie może potwierdzić oceny.
Test magnesu jest najpopularniejszą metodą terenową i najmniej rozstrzygającą w przypadku austenitycznej stali nierdzewnej. Oto powód techniczny.
Typ 304 i typ 316 to gatunki austenityczne, które teoretycznie mają strukturę niemagnetyczną. Kawałek wyżarzonej płytki 304 zwykle nie przykleja się do magnesu na lodówkę. Ale teoria zakłada całkowicie wyżarzoną, równoosiową mikrostrukturę. Po obróbce stali nierdzewnej na zimno, przeciąganiu jej na drut, zginaniu lub zwijaniu w sprężynę, część austenitu przekształca się w martenzyt. Martenzyt jest magnetyczny.
Drut sprężynowy jest zawsze ciągniony na zimno, a zwijanie sprężyny jest trudnym procesem formowania na zimno. Często obserwuje się silną reakcję magnetyczną gotowej sprężyny 316. Zastosowaliśmy magnes neodymowy na świeżo zwiniętych sprężynach skrętnych 316 i obserwowaliśmy, jak przylegają do magnesu jak stal węglowa. Ten sam magnes na wyżarzonym arkuszu 316 z tego samego stopu ledwo by się trzymał. Na szybkość przemiany martenzytu wpływa skład i temperatura, w niektórych przypadkach 304 ulega przemianie łatwiej niż 316, podczas gdy w innych molibden w 316 zmienia energię błędu ułożenia i przesuwa kinetykę transformacji. Praktyczny wynik jest taki, że test magnesu nie pozwala na rozróżnienie 304 od 316 w przypadku drutu ciągnionego lub uformowanych sprężyn.
| Stan materialny | Typowe zachowanie magnesu | Co to znaczy |
|---|---|---|
| Wyżarzony arkusz lub pręt 304 | Niemagnetyczne | Brak sygnału oceny |
| Wyżarzony arkusz lub pręt 316 | Niemagnetyczne | Brak sygnału oceny |
| Drut ciągniony na zimno 304 | Lekko lub silnie magnetyczny | Nie można podsumować oceny |
| Drut 316 ciągniony na zimno | Lekko lub silnie magnetyczny | Nie można podsumować oceny |
| Sprężyna zwinięta 304 | Magnetyczny na powierzchni | Nie można podsumować oceny |
| Sprężyna zwinięta 316 | Magnetyczny na powierzchni | Nie można podsumować oceny |
| Sprężyna ferrytyczna klasy 430 | Magnetyczny przez cały czas | To nie jest 304 ani 316 |
Warto zapamiętać ostatni wiersz w tabeli. Jeśli znajdziesz sprężynę ze stali nierdzewnej, która jest magnetyczna w stanie, w jakim została dostarczona, nieodkształcona, może to być sprężyna ferrytyczna lub martenzytyczna, np. 430, 420 lub 410. Gatunki te są tanie, można je utwardzać i nie odpowiadają stopom 304 lub 316 pod względem odporności na korozję. Magnes może oddzielić stal austenityczną serii 300 od stali ferrytycznej lub martenzytycznej serii 400, ale nie może oddzielić stali 304 od 316.
Chemiczne testy punktowe bezpośrednio badają skład materiału, co daje im znacznie większą wartość niż magnes. Najbardziej przydatnym testem punktowym w przypadku pytania 304 w porównaniu z 316 jest test punktowy molibdenu. Roztwór testowy zawiera odczynnik wrażliwy na molibden w środowisku kwaśnym. Nałożony na czystą powierzchnię metalu reaguje z molibdenem i powoduje charakterystyczną zmianę koloru.
Różne zestawy testowe wykorzystują różne odczynniki, dlatego zawsze czytaj kartę kolorów dostarczoną z konkretnym produktem. Reakcja ma charakter jakościowy; informuje o obecności lub braku molibdenu, a nie o dokładnej zawartości procentowej. Nie pozwala także na odróżnienie 316 od 316L, gdyż oba zawierają podobny poziom molibdenu. Jeśli potrzebujesz zweryfikować wariant niskoemisyjny, poproś o dokumentację lub skorzystaj z XRF.
Bezpieczeństwo jest najważniejsze. Odczynniki te zawierają mocne kwasy. Nosić okulary przeciwbryzgowe, rękawice nitrylowe i odzież ochronną. Pracuj w wentylowanym pomieszczeniu. Zużyty odczynnik należy utylizować jako odpad chemiczny, a nie zwykły złom warsztatowy.
Jedna uwaga dotycząca zastosowań sprężynowych: powierzchnia testowa powinna reprezentować materiał podstawowy, a nie powierzchnię obrobioną. Sprężyna, która została podgrzana, pasywowana lub zanieczyszczona pozostałościami ciężkiego oleju, może dawać fałszywy odczyt. Przetestuj surowy koniec drutu przed zwinięciem lub przetestuj kawałek złomu z tej samej partii. Jest to metoda, którą nasz zespół ds. jakości wykorzystuje do szybkiej kontroli przychodzącej nowej cewki bez certyfikatu.
Jeśli potrzebujesz pewności, przyłóż ręczny analizator XRF do materiału i przyłóż go do powierzchni. Spektrometria fluorescencji rentgenowskiej mierzy intensywność charakterystycznych promieni rentgenowskich emitowanych przez pierwiastki w stali i pozwala uzyskać odczyt składu chemicznego w ciągu kilku sekund. Nowoczesne analizatory mogą być obsługiwane przez techników po krótkiej sesji szkoleniowej, a odczyty są wystarczająco dokładne, aby oddzielić gatunki 304, 304L, 316, 316L i inne.
Oto jak wygląda typowa lektura. W przypadku 304 oczekuje się zawartości chromu od 18,0 do 20,0 procent i niklu od 8,0 do 10,5 procent, a zawartość molibdenu poniżej 0,5 procent, zwykle bliska zeru. W przypadku 316 oczekuje się zawartości od 16,0 do 18,0 procent chromu, od 10,0 do 14,0 procent niklu i od 2,0 do 3,0 procent molibdenu. Jeśli molibden wynosi 2,3 procent, a chrom 16,8 procent, materiałem jest 316 lub 316L. Jeśli molibden wynosi 0,1 procent, a chrom 19,2 procent, materiał ma wartość 304.
Analizator XRF kosztuje od 15 000 do 45 000 dolarów, w zależności od marki i możliwości. Jeśli go nie masz, istnieje kilka praktycznych opcji: zatrudnij wykonawcę testów PMI na miejscu, wyślij próbkę do laboratorium testującego materiały lub poproś dział kontroli jakości swojego dostawcy o wykonanie testu i udostępnienie podpisanego raportu. W naszej własnej fabryce każda przychodząca szpula drutu ze stali nierdzewnej przechodzi kontrolę XRF przed wejściem do procesu zwijania sprężyny. Kontrola zajmuje mniej niż jedną minutę na lokalizację i zapobiegła więcej niż jednemu pomieszaniu materiałów.
Głównym ograniczeniem XRF jest stan powierzchni. Brud, kamień, olej lub powłoki pochłaniają sygnał fluorescencji i powodują niedokładne odczyty. Przed pomiarem oczyść powierzchnię szczotką drucianą lub papierem ściernym do błyszczącego metalu. Nie przeprowadzać testu przez pomalowaną, platerowaną lub silnie utlenioną powierzchnię. W przypadku bardzo cienkiej folii lub cienkościennych rurek podłoże może mieć wpływ na wynik, dlatego należy zwrócić uwagę na głębokość pomiaru i odpowiednio dostosować interpretację.
Porównajmy teraz systematycznie te dwa stopnie. Poniższe tabele podają nominalne granice składu i typowe właściwości mechaniczne istotne dla konstrukcji sprężyn.
| Pierwiastek (% wag.) | 304 | 316 |
|---|---|---|
| Chrom | 18,0 - 20,0 | 16,0 - 18,0 |
| Nikiel | 8,0 - 10,5 | 10,0 - 14,0 |
| Molibden | Nie określono | 2,0 - 3,0 |
| Węgiel, maks | 0.08 | 0.08 |
| Mangan, maks | 2.0 | 2.0 |
| Krzem, maks | 0.75 | 0.75 |
| Fosfor, maks | 0.045 | 0.045 |
| Siarka, maks | 0.030 | 0.030 |
| Własność | 304 | 316 |
|---|---|---|
| Wytrzymałość na rozciąganie, min | 515 MPa | 515 MPa |
| Granica plastyczności, min | 205 MPa | 205 MPa |
| Wydłużenie min | 40% | 40% |
| Twardość, Brinella maks | 201 | 217 |
| Moduł sprężystości | 193 GPa | 193 GPa |
| Gęstość | 8,0 g/cm3 | 8,0 g/cm3 |
| Zakres topnienia | 1400 - 1450 C | 1370 - 1400 C |
Należy zauważyć, że wartości wytrzymałości po wyżarzaniu są prawie identyczne. W przypadku konstrukcji sprężyn oba gatunki zapewniają podobną sztywność sprężyny i nośność, porównując drut o tej samej średnicy i stanie rozciągania. Dlatego wybór gatunku rzadko zmienia sztywność sprężyny; zmienia to trwałość korozji i cenę.
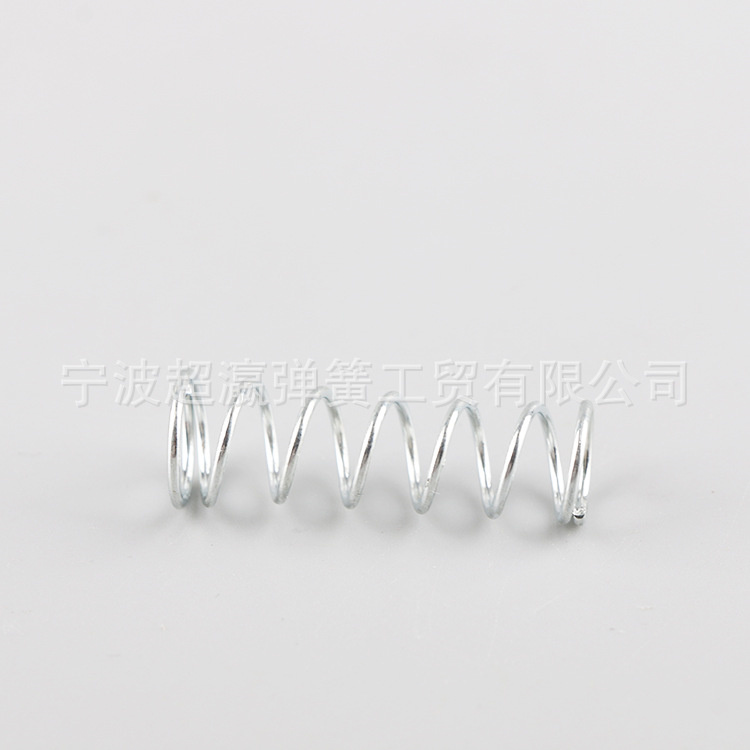 Niestandardowa sprężyna dociskowa ze stali nierdzewnej o odporności na korozję Sprężyna ta oferuje regulowaną średnicę zewnętrzną, średnicę wewnętrzną i wysokość swobodną, dzięki czemu nadaje się do różnorodnych zastosowań, w których wymagana jest niezawodna siła i odporność na korozję. Zobacz produkt →
Praktyczny komunikat dla inżynierów i kupujących: jeśli Twoja specyfikacja wymaga 304, a dostawca oferuje 316 jako ulepszenie, wymiary i stawki sprężyny będą zbliżone. Dostawca nie zmienia znacząco zakresu wydajności pod względem siły; prawdziwe różnice to koszt i odporność na chlorki. I odwrotnie, zastąpienie 304 w specyfikacji 316 w celu obniżenia kosztów wyraźnie osłabi odporność na korozję w agresywnych środowiskach.
Liczba równoważna odporności na wżery, czyli PREN, to wzór używany do porównywania odporności na wżery gatunków stali nierdzewnej. Powszechnym wyrażeniem jest PREN = Cr 3,3Mo 16N. Stosując skład nominalny, 304 ma PREN około 19, podczas gdy 316 ma PREN około 26. Ta pojedyncza liczba wyjaśnia, dlaczego 316 jest preferowany w sprzęcie morskim, architekturze przybrzeżnej, obszarach mycia farmaceutycznych i zakładach spożywczych przetwarzających roztwory soli.
Liczba równoważna odporności na wżery (PREN)
Różnica staje się widoczna przy długotrwałej ekspozycji. Sprężyna naciskowa 304 pracująca w środowisku słonowodnym może wykazywać pierwsze wżery po sześciu do dwunastu miesiącach. Sprężyna 316 w tym samym miejscu może pozostać nienaruszona przez kilka lat. Różnica jest jeszcze bardziej wyraźna w podwyższonych temperaturach, ponieważ pękanie korozyjne naprężeniowe wywołane chlorkami przyspiesza powyżej około 60 stopni Celsjusza. Dlatego też 316 jest często określany dla sprężyn wewnątrz zaworów, odwadniaczy i urządzeń dozujących chemikalia pracujących na zewnątrz lub w zakładach przetwórczych.
Jednak 316 nie jest odpowiedzią na każdy problem z korozją. W ciepłej, powolnej wodzie morskiej z ciasnymi szczelinami, na przykład pod zaciskiem lub pomiędzy zwojami całkowicie ściśniętej sprężyny, 316 może nadal powodować wżery i korozję szczelinową. W przypadku ekstremalnych zastosowań chlorków projektanci sprężyn sięgają po gatunki superaustenityczne lub duplex. Jednak w większości środowisk przybrzeżnych i przemysłowych model 316 stanowi solidny kompromis w rozsądnej cenie.
Aby uzyskać głębsze spojrzenie na zachowanie obu gatunków podczas zmęczenia i obróbki powierzchni, przeczytaj naszą wcześniejszą analizę Wydajność 304 w porównaniu z 316 w przemysłowych zastosowaniach sprężynowych . W tym artykule omówiono zachowanie w testach mgły solnej, pękanie korozyjne naprężeniowe i praktyczne zalecenia dla producentów sprężyn.
Bramy uchylne w nadmorskich miejscowościach to klasyczne zastosowanie 316. Sprężyna skrętna nad drzwiami rejestruje wilgoć, słony wiatr i wahania temperatury. W przypadku 304 rdza powierzchniowa i wżery mogą pojawić się w ciągu kilku sezonów. W modelu 316 ta sama sprężyna zwykle pozostaje czysta przez wiele lat, dlatego też producenci obsługujący rynki przybrzeżne zazwyczaj wybierają sprężynę skrętną ze stali nierdzewnej do bram uchylnych o różnych specyfikacjach.
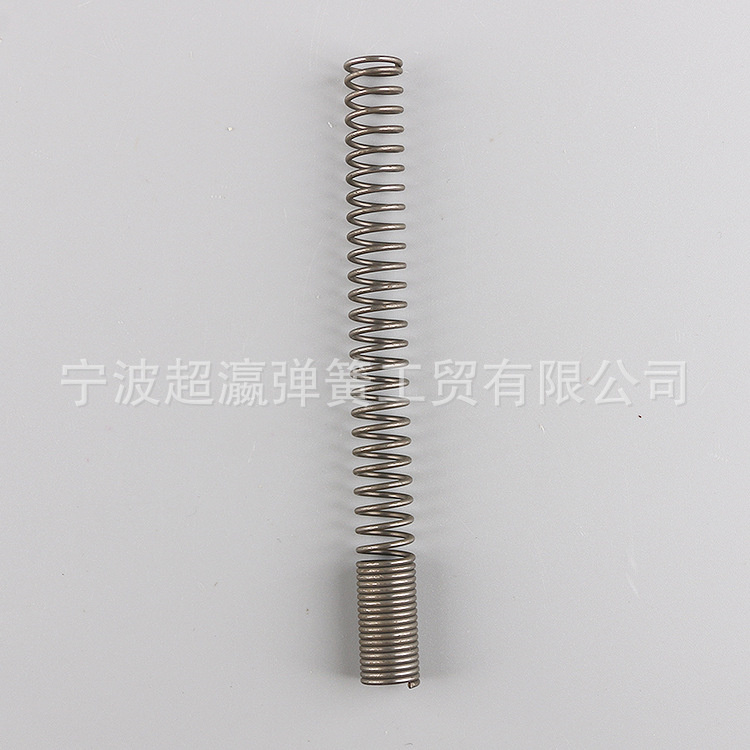 Sprężyna skrętowa ze stali nierdzewnej do bram uchylnych Ta sprężyna skrętowa, zaprojektowana z myślą o środowiskach przybrzeżnych, jest odporna na sól i wilgoć lepiej niż standardowe opcje, co czyni ją praktycznym wyborem do systemów drzwi narażonych na trudne warunki pogodowe. Zobacz produkt →
Produkcja sprężyn dodaje kolejny poziom do decyzji dotyczącej oceny. Zarówno drut 304, jak i 316 można formować w wysokiej jakości sprężyny, ale zachowują się one nieco inaczej podczas rozciągania, zwijania i odprężania. Zrozumienie tych różnic pomoże Ci uniknąć niespodzianek na produkcji.
Najpierw hartowanie. Typ 316 ma wyższą szybkość utwardzania przez zgniot niż 304 w wielu warunkach ciągnienia i formowania. Oznacza to, że drut staje się mocniejszy, gdy jest ciągniony na zimno i zwijany. Producenci sprężyn uwzględniają to, dostosowując prędkość zwijania, kąty oprzyrządowania i parametry odprężania. Jeśli zastąpisz drut 304 drutem 316 na tej samej zwijarce bez regulacji konfiguracji, prawdopodobnie zobaczysz inną sprężynę i nieco inną swobodną długość. Średnica i skok sprężyny mogą również zmieniać się o niewielką, ale mierzalną wielkość.
Po drugie, obecność molibdenu wpływa na reakcję na obróbkę cieplną. Gatunki austenityczne nie utwardzają się w wyniku obróbki cieplnej w taki sam sposób jak stal węglowa, ale po zwinięciu wymagają odprężania w niskiej temperaturze, zwykle około 300 stopni Celsjusza przez 20 do 40 minut. Typ 316 toleruje nieco szersze okno odprężania i ma tendencję do lepszego zachowywania swojej odporności na korozję, jeśli czas przebywania w temperaturze jest dłuższy. Przegrzanie któregokolwiek gatunku powyżej 450 stopni Celsjusza stwarza ryzyko uczulenia, w wyniku którego węgliki chromu wytrącają się na granicach ziaren i zmniejszają odporność na korozję w pobliżu silnie uformowanych obszarów.
Po trzecie, zachowanie pasywacyjne. Prawidłowo pasywowana powierzchnia 316 kryje mniej osadzonych cząstek żelaza i tworzy bardziej stabilną warstwę pasywną niż 304 w środowisku chlorkowym. Jeżeli zamawiasz sprężyny do sprzętu spożywczego lub farmaceutycznego, po zwinięciu określ pasywację i zweryfikuj wynik za pomocą próby wolnego żelaza. Z naszego doświadczenia wynika, że stop 316 zwykle przechodzi ten test po mniejszej liczbie cykli przeróbek niż 304, ponieważ warstwa tlenku bogata w molibden zatrzymuje się szybciej.
Gdzie każda ocena pasuje do wiosennego portfolio? Sprężyny typu 304 są podstawą produktów wyposażenia wnętrz: mechanizmów przełączników, przycisków uchwytów, styków baterii, sprężynek piórowych, małych zatrzasków i sprężyn powrotnych urządzeń. Zastosowania te działają w suchym lub lekko wilgotnym środowisku, w którym narażenie na chlorki jest minimalne. Na przykład mała sprężyna powrotna ze stali nierdzewnej 304 zapewnia niezawodną pracę zaworu lub przycisku przez lata bez widocznej korozji.
 Mała sprężyna powrotna ze stali nierdzewnej 304 Kompaktowa sprężyna zbudowana z myślą o niezawodnej pracy cyklicznej w zaworach lub zespołach przycisków, z możliwością dostosowania wymiarów i stabilną pracą, odpowiednią do suchych lub lekko wilgotnych środowisk. Zobacz produkt →
Sprężyny typu 316 dominują w osprzęcie morskim, pokrywach basenów, zawiasach do bram zewnętrznych, systemach drzwi do słonego powietrza, opryskiwaczach chemicznych, sprzęcie do mycia i we wszystkich produktach wysyłanych do regionów przybrzeżnych. Jeśli produkt końcowy Twojego klienta jest eksportowany do klimatu wyspiarskiego, dodatkowy koszt 316 jest zwykle uzasadniony wyłącznie oszczędnościami gwarancyjnymi.
Warto powtórzyć, że sztywność sprężyny mechanicznej jest prawie identyczna w przypadku obu gatunków przy tej samej średnicy drutu i wytrzymałości na rozciąganie. Oznacza to, że często można zweryfikować prototyp w 304, a następnie przejść do produkcji na 316 bez przeprojektowywania geometrii sprężyny, pod warunkiem, że parametry zwijania są dostosowane do różnicy w utwardzaniu. Mimo to, przed złożeniem dużego zamówienia należy zawsze przeprowadzić próbę produkcyjną, ponieważ różnica ciepła w stosunku do ciepła w ciągnionym drucie może być tak samo znacząca, jak sama różnica klas.
Nawet w przypadku wszystkich opisanych powyżej metod testowania najlepsza ochrona rozpoczyna się, zanim materiał dotrze do fabryki. Certyfikat testu huty, często w skrócie MTC, to oficjalny dokument wydawany przez hutę, który opisuje liczbę wytopową, skład chemiczny i wyniki testów mechanicznych produktu. Aby zapewnić pełną identyfikowalność, wymagany jest certyfikat EN 10204 3.1 lub równoważny dokument od dostawcy drutu sprężynowego. Nie podlega to negocjacjom w przypadku żadnego poważnego zastosowania, ponieważ wiąże cewkę fizyczną z chemią stopu.
W przypadku odbioru drutu sprężynowego lub gotowych sprężyn należy postępować zgodnie z prostą procedurą kontroli. Najpierw porównaj etykietę szpuli i numer wytopu z MTC. Po drugie, sprawdź powierzchnię pod kątem wytłoczonych oznaczeń gatunku lub pomalowanych przywieszek. Po trzecie, wykonaj test punktowy molibdenu na próbce z każdej cewki, zwłaszcza gdy pojawia się nowy numer partii. Po czwarte, jeśli objętość to uzasadnia, użyj XRF, aby potwierdzić skład na przekroju drutu. Po piąte, należy zachować małą próbkę z każdej partii do wykorzystania w przyszłości na wypadek późniejszego wystąpienia awarii na miejscu.
Lista kontrolna pięcioetapowej weryfikacji ocen przychodzących
Jeżeli materiał nie przejdzie testu punktowego lub jest wizualnie podejrzany, należy poddać partię kwarantannie i natychmiast skontaktować się z dostawcą. Nie zakładaj, że certyfikat chroni Cię przed pomyłkami podczas obsługi w walcowni drutu, ponieważ zdarzają się źle oznakowane zwoje. Koszt przetestowania jednej próbki jest niewielki w porównaniu z kosztem ponownej obróbki wadliwej partii lub spłacenia roszczenia gwarancyjnego po zamontowaniu sprężyn.
Jeszcze jeden punkt weryfikacji: próby twardości i rozciągania nie identyfikują gatunku. Jeśli kontrola przychodząca sprawdzi tylko sztywność sprężyny, długość swobodną i średnicę drutu, możesz otrzymać drut ciągniony seryjnie, który wygląda i w dotyku przypomina stal nierdzewną, ale rdzewieje znacznie szybciej. Dodaj etap kontroli chemicznej do swojego planu jakości, nawet jeśli test jest wykonywany tylko raz na partię. Ten prosty zwyczaj chroni zarówno producenta sprężyn, jak i klienta końcowego.
Nie. Obydwa gatunki wyglądają identycznie w większości dostępnych na rynku wykończeń. Kolor, jasność, chropowatość i tekstura powierzchni zależą od wykończenia i praktyki rysowania, a nie od gatunku. Aby zweryfikować materiał, zawsze korzystaj z dokumentów, testów chemicznych lub odczytów XRF.
Nie, nie do drutu i sprężyn. Ciągnienie na zimno i zwijanie przekształcają część austenitu w martenzyt magnetyczny, dzięki czemu gotowa sprężyna 316 może być wyraźnie magnetyczna. Test magnesu może jedynie pomóc w oddzieleniu gatunków austenitycznych serii 300 od gatunków stali nierdzewnej ferrytycznych lub martenzytycznych serii 400.
Typ 316 kosztuje zazwyczaj od 30 do 50 procent więcej niż 304 za kilogram. Szczelina może się poszerzyć w przypadku drutu sprężynowego o małej średnicy, ponieważ sumują się koszty rysowania i zapasów.
Wybierz 304 do środowisk wewnętrznych, suchych lub lekko wilgotnych, w których nie ma chlorków. Urządzenia, sprzęt biurowy, produkty konsumenckie, urządzenia elektroniczne i wiele zastosowań we wnętrzach samochodów wykorzystują sprężyny 304 z powodzeniem i ekonomicznie.
Wybierz 316, gdy wiosną zetknie się ze słoną wodą, mgłą solną, solami odladzającymi, wybielaczami, środkami czyszczącymi lub klimatem nadmorskim. Spłukiwanie w przemyśle spożywczym, pomieszczenia czyszczące w przemyśle farmaceutycznym, takielunek morski, sprzęt offshore i pompy dozujące chemikalia to typowe zastosowania 316.
W przypadku nowego materiału należy poprosić o certyfikat testu walcowniczego EN 10204 3.1 i zachować identyfikowalny numer wytopowy. Do weryfikacji części fizycznej należy użyć ręcznego analizatora XRF. W celu szybkiego sprawdzenia w terenie należy zastosować test punktowy na obecność molibdenu.
Powiązane produkty
Skontaktuj się z nami
Adres fabryczny
Nr 8, Taoyuan South Road, Wuyuqiao, Henghe Town, Cixi City, Ningbo, Chiny
Telefon
+86-188 6787 1218+86-574-62605393
KOD QR


