Sep 07, 2026
Kiedy inżynier po raz pierwszy pyta, czy stal nierdzewna 304 nadaje się do produkcji sprężyn, najdokładniejsza odpowiedź brzmi: tak, jest to niezawodny wybór w przypadku szerokiego zakresu zastosowań sprężyn, ale nie jest to najlepszy wybór dla każdej sprężyny. Materiał zapewnia dużą odporność na korozję, dobrą odkształcalność i przewidywalne właściwości mechaniczne, co czyni go domyślnym materiałem dla wielu produktów przemysłowych i konsumenckich. Jednocześnie ma jasne granice wytrzymałości i temperatury, które mają znaczenie, gdy sprężyna musi być bardzo zwarta, pracować pod dużym obciążeniem lub przetrwać ekstremalne cykle.
Praktyczne podejście polega na ocenie 304 pod kątem konkretnych wymagań aplikacji przed zatwierdzeniem materiału. Głównymi kryteriami są środowisko pracy, wymagane obciążenie i ugięcie, dostępna przestrzeń, oczekiwana żywotność i akceptowalny koszt. Kiedy odporność na korozję i wygląd mają większe znaczenie niż wytrzymałość bezwzględna, zwykle wygrywa 304. Kiedy sprężyna musi zapewnić maksymalną siłę z małej powłoki lub wytrzymać miliony cykli pod dużym obciążeniem, mocniejsze stopy będą ją przewyższać.
W tym artykule wyjaśniono, jak 304 zachowuje się jako materiał na sprężynę, gdzie się wyróżnia, gdzie ma problemy, jak wypada w porównaniu z alternatywami i co należy określić przy zamawianiu sprężyn ze stali nierdzewnej 304 od producenta. Jest napisana z perspektywy doświadczonego wiosennego warsztatu, który na co dzień zajmuje się tymi materialnymi decyzjami.
Stal nierdzewna 304 to austenityczny stop chromowo-niklowy zawierający zazwyczaj od 18 do 20 procent chromu i od 8 do 10,5 procent niklu. Ten skład nadaje mu sześcienną strukturę austenityczną skupioną na powierzchni, która pozostaje stabilna od temperatur kriogenicznych aż do zakresu hartowania, dlatego 304 nie staje się kruchy w zimnej pracy, tak jak ma to miejsce w przypadku węglowej stali sprężynowej.
Do zastosowań sprężynowych 304 jest dostarczany jako drut ciągniony na zimno. Proces ciągnienia na zimno znacznie zwiększa wytrzymałość na rozciąganie poprzez utwardzanie przez odkształcenie, zwiększając wytrzymałość drutu po wyżarzaniu od około 500 do 600 MPa do 700 do 1100 MPa, w zależności od średnicy drutu. Jest to istotne, ponieważ wyżarzany materiał 304 jest o wiele za miękki na użyteczną sprężynę. Wytrzymałość osiągnięta w końcowej sprężynie zależy również od obróbki plastycznej na zimno wprowadzonej podczas zwijania, dlatego drut sprężynowy 304 i blacha 304 to bardzo różne materiały konstrukcyjne.
Typowe normy dotyczące drutu ze stali sprężynowej, które odnoszą się do 304, obejmują EN 10270-3, ASTM A313 i JIS G4314. Jeśli zaopatrujesz sprężyny na arenie międzynarodowej, normy te stanowią punkt odniesienia dla wytrzymałości na rozciąganie i tolerancji. Warto jednak zauważyć, że ostateczna wydajność sprężyny zależy w równym stopniu od procesu formowania, odprężenia i stanu powierzchni, jak i od samego gatunku materiału.
Projektant sprężyn potrzebuje kilku danych przed wyborem 304: wytrzymałości na rozciąganie, granicy plastyczności, wartości modułów i granic temperatury roboczej. Poniższa tabela podsumowuje typowe wartości dla drutu sprężynowego 304 ciągnionego na zimno. Ponieważ wytrzymałość zmienia się w zależności od średnicy drutu, podane zakresy są bardziej przydatne niż pojedyncza liczba.
| Własność | Typowa wartość | Praktyczna uwaga dotycząca projektowania wiosny |
|---|---|---|
| Wytrzymałość na rozciąganie | 700 – 1100 MPa | Mniejsze średnice są mocniejsze; drut o średnicy 0,5 mm może przekroczyć 1200 MPa. |
| granica plastyczności 0,2%. | 400 – 900 MPa | Wyższe wartości niż w przypadku blachy wyżarzonej z powodu ciągnienia na zimno. |
| Moduł sprężystości (E) | 193 GPa | Około 28 × 10⁶ psi w jednostkach imperialnych. |
| Moduł sztywności (G) | 77 GPa | Używany do obliczeń sztywności sprężyn ściskanych i skrętnych. |
| Maksymalna ciągła temperatura pracy | Około 290°C | Powyżej tego, relaksacja obciążenia przyspiesza szybko. |
| Minimalna temperatura pracy | Do -200°C | Brak przejścia od plastycznego do kruchego w strukturze austenitycznej. |
| Gęstość | 7,93 g/cm3 | Przydatne przy obliczaniu masy drutu i masy przesyłki. |
| Rezystywność elektryczna | 72 µΩ·cm | Istotne, jeśli sprężyna przewodzi prąd w obwodzie. |
W przypadku zastosowań statycznych typowym ograniczeniem projektowym jest utrzymanie skorygowanego naprężenia poniżej 45 do 50 procent wytrzymałości drutu na rozciąganie. W przypadku zastosowań dynamicznych z milionami cykli maksymalne naprężenie robocze musi zostać znacznie zmniejszone, często do 20 do 30 procent wytrzymałości na rozciąganie, a producent sprężyn może zalecić śrutowanie lub wstępne ustawienie w celu wydłużenia trwałości zmęczeniowej.
Wytrzymałość na rozciąganie drutu sprężynowego 304 spada wraz ze wzrostem średnicy drutu. Nie jest to wada; jest to konsekwencja mniejszego odkształcenia plastycznego środka grubszego drutu podczas ciągnienia. Poniższy wykres pokazuje, jak ta zależność zazwyczaj wygląda w przypadku rozmiarów drutu stosowanych w komercyjnej produkcji sprężyn.
Jak średnica drutu wpływa na wytrzymałość na rozciąganie drutu sprężynowego 304 ciągnionego na zimno
Praktyczna implikacja jest taka, że jeśli potrzebujesz dużej siły z małej sprężyny, cienki drut 304 działający przy wysokim poziomie naprężenia, ale ten sam materiał w grubym drucie może nie osiągnąć wymaganego obciążenia bez zbyt dużej cewki. Kiedy tak się dzieje, często lepszą decyzją inżynieryjną jest przejście na drut muzyczny ze stali nierdzewnej 301 lub stali węglowej, który zachowuje wyższą wytrzymałość na rozciąganie przy grubszych średnicach.
Głównym powodem, dla którego inżynierowie wybierają stal nierdzewną 304 na sprężynę, jest jej odporność na korozję. W zwykłych warunkach atmosferycznych, słodkiej wodzie, parze, środowiskach przetwarzania żywności i wielu rozcieńczonych organicznych i nieorganicznych chemikaliach, 304 zapewnia doskonałą ochronę bez żadnej powłoki powierzchniowej. Pasywna warstwa tlenku jest automatycznie utrzymywana tak długo, jak długo obecny jest tlen, a porysowana powierzchnia samoczynnie się zagoi.
W przypadku sprężyn stosowanych w sprzęcie gospodarstwa domowego, sprzęcie medycznym, sprzęcie mającym kontakt z żywnością i mechanizmach zewnętrznych, które nie są narażone na działanie słonej wody, zwykle pierwszym wyborem jest 304. Pozwala to uniknąć problemu zużycia powłok, które jest częstą przyczyną awarii sprężyn ze stali węglowej ocynkowanej, które tracą warstwę ochronną, gdy cewki ocierają się o siebie podczas ściskania.
Jednakże 304 ma dobrze znaną wrażliwość na chlorki. Długotrwałe narażenie na wodę morską, sól do odladzania dróg, roztwory wybielające i niektóre chemikalia przemysłowe może powodować korozję wżerową i szczelinową. Ryzyko wzrasta wraz ze wzrostem temperatury i naprężenia rozciągającego. Sprężyna pod ciągłym obciążeniem w atmosferze bogatej w chlorki jest również podatna na pękanie korozyjne naprężeniowe, co może prowadzić do nagłej awarii, nawet jeśli obciążenie mieści się w obliczonym bezpiecznym zakresie.
Jeśli Twoje źródło działa blisko morza, w pojeździe narażonym na działanie zimowej soli drogowej lub w maszynie czyszczącej używającej detergentów na bazie chloru, zamiast tego rozważ stal nierdzewną 316. Dodatkowy molibden w 316 znacznie poprawia odporność na wżery. Aby uzyskać głębsze wyjaśnienie porównania tych dwóch gatunków w produkcji sprężyn, przeczytaj nasze szczegółowe porównanie stali nierdzewnej 304 i stali nierdzewnej 316 w zastosowaniach sprężyn przemysłowych .
Obróbka powierzchni również odgrywa rolę. Ta sama sprężyna 304 może zachowywać się bardzo różnie w zależności od stanu jej powierzchni:
Stal 304 dobrze zachowuje się w niskich temperaturach, co jest jedną z jej zalet w porównaniu ze stalą węglową. Nie ma przejścia ze stanu plastycznego w kruchy, zatem sprężyna 304 w dalszym ciągu odkształca się elastycznie w zastosowaniach kriogenicznych do około -200°C. Naprężenie i obciążenie sprężyny nieznacznie wzrosną w niskiej temperaturze, ponieważ zwiększa się moduł ścinania materiału, dlatego sprężyna zaprojektowana do pracy w temperaturze pokojowej będzie zapewniać nieco większą siłę, gdy jest zimno. Należy to sprawdzić w projekcie, jeśli sprężyna działa w bardzo niskich temperaturach.
W podwyższonych temperaturach obraz jest inny. Korzystna praca na zimno drutu sprężynowego 304 zaczyna się wyżarzać, gdy drut jest wystawiony na działanie temperatur powyżej około 300 ° C przez dłuższy czas. Spada wytrzymałość na rozciąganie, a co ważniejsze, sprężyna zaczyna się rozluźniać: traci część swojego początkowego obciążenia, gdy jest utrzymywana przy stałym ugięciu. Relaksacja przyspiesza wraz z temperaturą, czasem i początkowym poziomem stresu.
W praktyce sprężyna 304 pracująca w temperaturze 200 ° C przy umiarkowanym poziomie naprężenia zwykle zachowuje akceptowalne obciążenie po długiej pracy. Przy 300°C należy spodziewać się mierzalnej utraty obciążenia. W temperaturze 400°C 304 nie jest już rozsądnym materiałem sprężynowym. W przypadku ciągłej pracy w wysokiej temperaturze należy zastosować stal nierdzewną utwardzaną wydzieleniowo, taką jak 17-7PH lub stop na bazie niklu.
Jeśli Twoje zastosowanie obejmuje sporadyczne krótkie skoki do wysokiej temperatury, po których następuje powrót do normalnych warunków, 304 może być nadal akceptowalny, ale powinieneś poinformować producenta sprężyny o rzeczywistym profilu temperaturowym. Temperatura odprężania stosowana podczas produkcji wynosi zazwyczaj od 260 do 400 °C; jeśli temperatura robocza jest wyższa niż temperatura odprężania, sprężyna może częściowo zwolnić naprężenia szczątkowe, które wpływają na jej nośność.
Wybór materiału na sprężynę to ćwiczenie równowagi. Poniższa tabela porównuje 304 z innymi gatunkami powszechnie spotykanymi w produkcji sprężyn, wykorzystując typowe wartości wytrzymałości na rozciąganie w średnim zakresie, zachowanie korozyjne, granice temperatur i przybliżoną pozycję kosztową.
| Materiał | Typowe rozciąganie (MPa) | Odporność na korozję | Maksymalna ciągła temperatura | Wydajność zmęczeniowa | Koszt względny |
|---|---|---|---|---|---|
| Stal nierdzewna 304 | 850 | Doskonała w łagodnych środowiskach | ~290°C | Dobrze | $$ |
| Stal nierdzewna 316 | 770 | Doskonały w środowiskach chlorkowych | ~300°C | Dobrze | $$$ |
| Stal nierdzewna 301 | 1050 | Doskonała w łagodnych środowiskach | ~290°C | Lepiej ze względu na większą wytrzymałość | $$ |
| Drut muzyczny (stal węglowa) | 1950 | Słaby, wymaga pokrycia | ~120°C | Znakomicie | $ |
| Stal nierdzewna 17-7PH | 1600 | Znakomicie | ~370°C | Znakomicie | $$$$ |
Kolumna kosztu jest wskaźnikiem względnym opartym na cenie drutu surowego i złożoności przetwarzania. Drut muzyczny jest najtańszą i najmocniejszą opcją, ale rdzewieje. 316 kosztuje więcej niż 304 przy tej samej geometrii sprężyny, zapewniając jednocześnie niższą wytrzymałość na rozciąganie; jest to uzasadnione jedynie w przypadku obecności chlorków. 301 zapewnia znaczną przewagę wytrzymałościową w porównaniu z 304, gdy potrzebujesz większej siły przy tej samej średnicy i za podobną cenę. 17-7PH to specjalny wybór do zastosowań wymagających wysokiej temperatury, dużej wytrzymałości i dużego zmęczenia.
Typowa wytrzymałość na rozciąganie w średnim zakresie popularnych materiałów z drutu sprężynowego (MPa)
Powszechnym błędnym przekonaniem jest to, że jeśli 304 jest dobre, to 316 jest automatycznie lepsze na każdą wiosnę. W rzeczywistości drut 316 jest bardziej miękki w stanie ciągnionym na zimno, więc przy tych samych wymiarach sprężyny sprężyna 316 zapewni mniejsze obciążenie niż sprężyna 304. Aby osiągnąć tę samą siłę, możesz potrzebować grubszego drutu lub większej cewki. Decyzja powinna być podyktowana ochroną środowiska, a nie ogólną preferencją dla wyższego gatunku stopu.
W codziennej produkcji stal 304 jest najczęściej wybieraną stalą nierdzewną na sprężyny w wielu różnych sektorach. Wspólnym wątkiem jest to, że w tych zastosowaniach bardziej ceni się odporność na korozję, czysty wygląd i umiarkowaną nośność niż samą wytrzymałość.
Dysze myjące, powroty zaworów, sprężyny zabezpieczające przenośnika i sprężyny dozownika wielokrotnie stykają się z wodą, parą i kwasami spożywczymi. 304 jest odporny na plamy i zapobiega zanieczyszczeniu powłoki.
Zamki do drzwi, przełączniki, styki baterii i mechanizmy zwalniające korzystają ze sprężyny, która nie rdzewieje po latach w wilgotnych kuchniach, łazienkach lub piwnicach.
Małe sprężyny powrotne w instrumentach jednorazowego użytku i sprzęcie diagnostycznym muszą nadawać się do czyszczenia i być kompatybilne z oparami sterylizacyjnymi. 304 to standardowa klasa podstawowa.
Sprężyny powrotne pedału hamulca, regulacja siedzenia i sprężyny amortyzatorów HVAC są stosowane w ciepłych, wilgotnych pomieszczeniach wewnętrznych, gdzie stal węglowa wymagałaby dodatkowej ochrony.
Zamki bramowe, sprężyny skrzynek pocztowych i przepustnice wentylacyjne narażone na deszcz i wahania temperatury korzystają z długiej żywotności 304.
Małe sprężyny przewodzące prąd elektryczny i styki prasowe wymagają stabilnej siły i odporności na utlenianie. Szeroko stosowane są tutaj przewody 304 o czystej powierzchni.
W przypadku zastosowań wymagających kompaktowego kształtu lub precyzyjnie kontrolowanej siły powrotnej producenci, tacy jak zakład produkcyjny znajdujący się za tą witryną, produkują niestandardowe sprężyny 304 na zwijarkach CNC i testują je pod kątem obciążenia i dokładności wymiarowej przed wysyłką. Rodzina produktów obejmuje nie tylko proste sprężyny naciskowe, ale także części kształtowe i drutowe, które są trudne do wykonania na standardowym zwijaczu sprężyn.
Typowym przykładem jest sprężyna ze stali nierdzewnej 304 stosowana jako element ciśnieniowy powrotny w małym zespole zaworu. Sprężyna musi mieścić się w średnicy mniejszej niż 6 mm, zapewniać kontrolowaną siłę przy długim skoku i wytrzymać częstą jazdę na rowerze w ciepłym i wilgotnym środowisku.
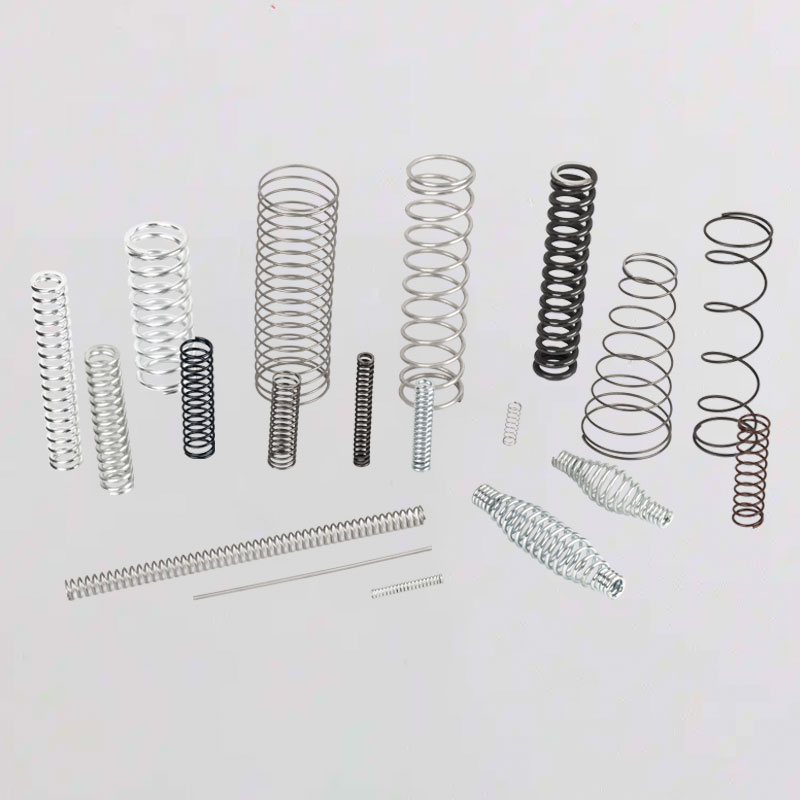 Niestandardowe ciśnienie powrotne ze stali nierdzewnej 304 Mała sprężyna Ta kompaktowa sprężyna ze stali nierdzewnej 304 pasuje do małych zespołów zaworów wymagających kontrolowanej siły powrotnej, długiego skoku i odporności na ciepłe i wilgotne warunki. Zobacz produkt →
Innym częstym scenariuszem jest sprężyna naciskowa o dużej objętości do sprzętu gospodarstwa domowego, w przypadku której tolerancja produkcyjna musi być zachowana dla setek tysięcy sztuk. Średnica drutu, długość swobodna i geometria zamkniętego końca wpływają na obciążenie końcowe, a dobrze kontrolowany proces CNC z obróbką cieplną odprężającą jest wymagany, aby utrzymać obciążenie zgodnie ze specyfikacją.
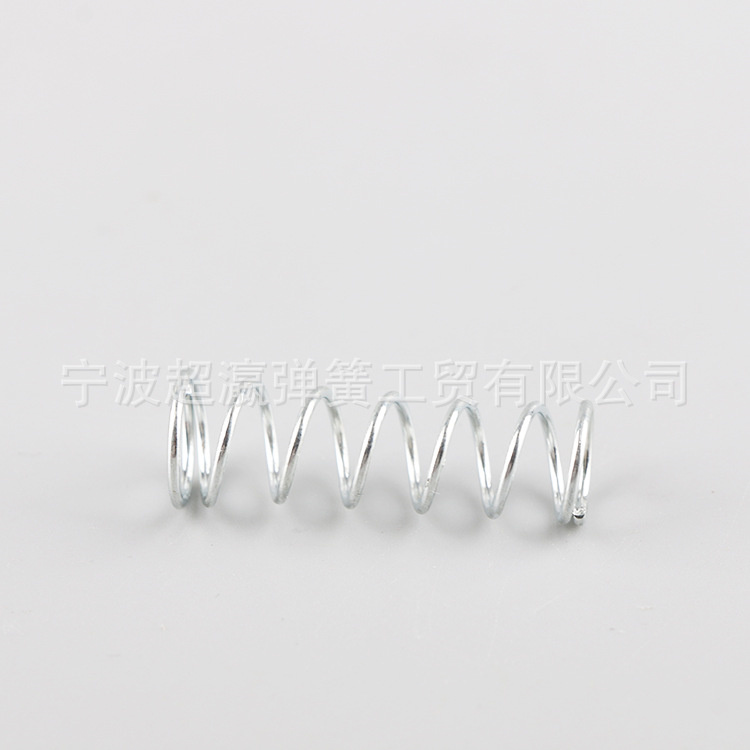 Niestandardowa sprężyna dociskowa ze stali nierdzewnej W przypadku produkcji urządzeń na dużą skalę ta wytwarzana CNC sprężyna dociskowa z obróbką cieplną odprężającą pomaga utrzymać specyfikacje obciążenia dla setek tysięcy sztuk. Zobacz produkt →
Gdy mechanizm wymaga przekroju nieokrągłego lub nietypowej geometrii nóg, drut 304 można również uformować w sprężyny naciągowe o specjalnym kształcie, które łączą w jednym elemencie funkcję sprężyny z zaciskiem lub haczykiem. Zmniejsza to liczbę części i upraszcza montaż dla klienta.
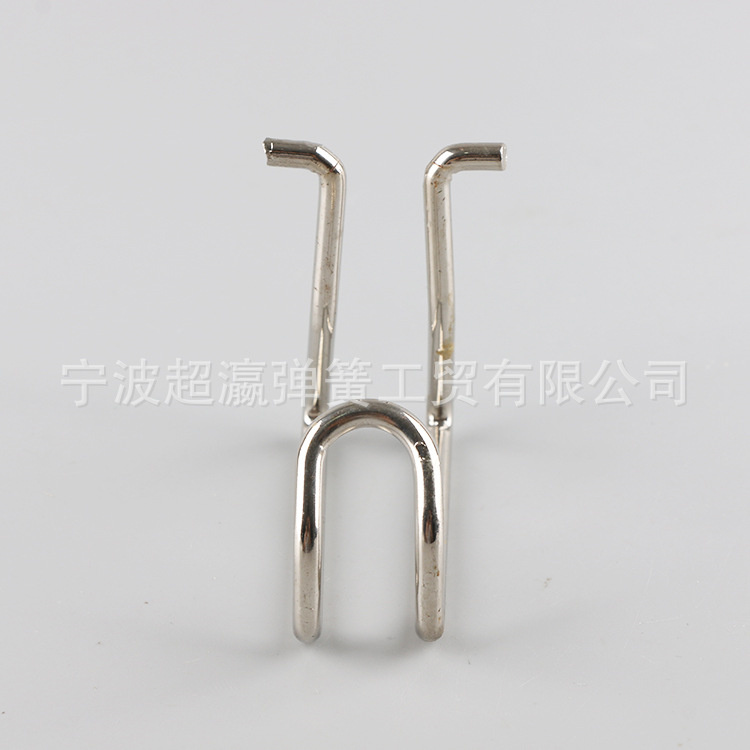 Sprężyna naciągowa ze stali nierdzewnej 304 o indywidualnym kształcie Ta sprężyna naciągowa o specjalnym kształcie łączy funkcję sprężyny z klipsem lub haczykiem, zmniejszając liczbę części i upraszczając montaż w przypadku nieokrągłych lub nietypowych geometrii nóg. Zobacz produkt →
Wybór materiału to tylko połowa pracy. Źle zaprojektowana sprężyna 304 zawiedzie, nawet jeśli materiał będzie doskonały. Przy projektowaniu sprężyn z tego gatunku najważniejsze są poniższe punkty.
Jak pokazano na wcześniejszym wykresie, wytrzymałość maleje wraz ze wzrostem średnicy drutu. Projektanci czasami zakładają tę samą wytrzymałość na rozciąganie dla wszystkich średnic, a następnie zastanawiają się, dlaczego gruba prototypowa sprężyna wytwarza mniejsze obciążenie niż obliczono. Zawsze używaj drutu o wytrzymałości odpowiadającej rzeczywistej średnicy, której zamierzasz użyć.
Wskaźnik sprężyny to stosunek średniej średnicy cewki do średnicy drutu. Praktyczny zakres dla 304 wynosi od 4 do 12. Bardzo niski indeks oznacza wąską krzywiznę i wysoką koncentrację naprężeń. Bardzo wysoki indeks ma tendencję do wyginania się i wymaga ostrożnego prowadzenia. W przypadku sprężyn o indeksie poniżej 4, 304 może pęknąć podczas zwijania, zwłaszcza jeśli powierzchnia drutu ma jakiekolwiek wady.
Wybór końcówek otwartych, zamkniętych, kwadratowych zamkniętych lub zamkniętych i szlifowanych końcówek wpływa na efektywną cewkę i obciążenie na danej wysokości. W przypadku sprężyn naciskowych 304 szlifowane końce zapewniają płaską powierzchnię osadzenia i są zalecane, gdy sprężyna musi stać pionowo i nie przechylać się. Szlifowanie tworzy również gładką powierzchnię, która zwiększa odporność na korozję, jeśli później zostanie odpowiednio pasywowana.
W przypadku sprężyn naciągowych geometria haka powoduje koncentrację naprężeń, które często są punktem awarii. Pełny hak jest mocniejszy niż boczny. Promień zgięcia na haku powinien być co najmniej dwukrotnie większy od średnicy drutu, aby uniknąć pękania. Podczas produkcji proces zwijania powinien pozostawiać gładkie przejście pomiędzy zwojem a hakiem, bez ostrych nacięć od narzędzia formującego.
Dwa procesy mogą znacznie ulepszyć sprężynę ze stali nierdzewnej 304:
Obydwa procesy są standardowymi opcjami w fabryce sprężyn wyposażonej w odpowiedni sprzęt i warto je zamówić w przypadku każdej sprężyny, która wytrzyma ponad 100 000 cykli pod znacznym obciążeniem.
Zrozumienie procesu produkcyjnego pomoże Ci zadać właściwe pytania przy zamawianiu sprężyn. Typowa sprężyna ze stali nierdzewnej 304 przechodzi kilka etapów, zanim będzie gotowa do użycia.
W fabrykach takich jak Chaoying Spring w Ningbo połączenie japońskich i tajwańskich precyzyjnych form do sprężyn CNC oraz automatycznego sprzętu testowego pozwala na ekonomiczną produkcję 304 sprężyn nawet w długich seriach. Ten sam sprzęt może obsługiwać sprężyny o specjalnych kształtach, których nie można wykonać na standardowych maszynach sprężynowych.
Jakość sprężyny ze stali nierdzewnej 304 nie jest widoczna na powierzchni. Dwie sprężyny o tej samej swobodnej długości i średnicy mogą zachowywać się zupełnie inaczej, jeśli różnią się odciążeniem, źródłem drutu i geometrią końca. Wiarygodni dostawcy regularnie przeprowadzają następujące kontrole.
Jeśli Twój projekt wiąże się z dużym obciążeniem lub dużą liczbą cykli, powinieneś współpracować z dostawcą, który może dostarczyć certyfikaty materiałowe i raporty z testów. Metoda krok po kroku doboru i sprawdzania sprężyn ze stali nierdzewnej w warunkach dużych naprężeń jest omówione w osobnym artykule i wyjaśnia, jak zdefiniować program testów w sposób praktyczny, a nie teoretyczny.
Kiedy wysyłasz zapytanie do producenta sprężyn, jakość odpowiedzi zależy od jakości podanych informacji. Pełna specyfikacja sprężyny powinna zawierać następujące elementy.
| Parametr | Opis | Przykład |
|---|---|---|
| Średnica drutu | Średnica drutu sprężynowego, idealnie dobrana ze standardowej grubości drutu. | 1,2 mm |
| Średnica zewnętrzna lub wewnętrzna | Wybierz jeden; średnica zewnętrzna ma znaczenie przy montażu w otworze, średnica wewnętrzna przy montażu na pręcie. | OD 12,0 mm |
| Długość dowolna | Całkowita długość sprężyny w stanie nieobciążonym. | 30,0 mm |
| Solidna długość | Długość, gdy wszystkie cewki się stykają; używany do sprężyn naciskowych w celu sprawdzenia luzu. | 8,5 mm |
| Wysokość robocza z ładunkiem | Krytyczna para projektowa, na przykład obciążenie 35 N na wysokości 20 mm. | 35 N przy 20 mm |
| Całkowita liczba cewek i typ zakończenia | Całkowita liczba cewek i to, czy końce są zamknięte, kwadratowe czy uziemione. | Cewki 6,5, zamknięte i uziemione |
| Geometria haka | W przypadku sprężyn naciągowych określ hak pełny, hak boczny, krzyżowy lub inny kształt. | Pełny hak na obu końcach |
| Powierzchnia i wykończenie | Pasywowane, piaskowane, śrutowane lub elektropolerowane. | Pasywowane |
Istnieje kilka typowych błędów popełnianych przez inżynierów przy zamawianiu sprężyn 304:
Jeśli masz tylko próbkę lub rysunek, producent z wewnętrznym doświadczeniem inżynieryjnym może przerobić projekt od tyłu: zmierzyć istniejącą sprężynę, określić potrzebne obciążenie i ugięcie, obliczyć, czy 304 jest odpowiedni i zaproponować poprawiony projekt. Z tego powodu wielu klientów wysyła do fabryki fizyczną próbkę na etapie projektowania.
To zależy od tego, co definiujesz jako wysoką wytrzymałość. W przypadku małej sprężyny wykonanej z cienkiego drutu 304 może zapewnić wytrzymałość na rozciąganie bliską 1100 MPa, czyli dość dużą. Jeśli projekt wymaga bardzo dużego obciążenia na ograniczonej przestrzeni, a sprężyna musi być wykonana z grubego drutu, drut 304 prawdopodobnie nie zapewni wymaganego naprężenia bez nadmiernej średnicy, a lepszy będzie drut 301 lub drut muzyczny. Wytrzymałość jest funkcją zarówno materiału, jak i średnicy drutu, a nie samego stopu.
316 dodaje molibden, aby poprawić odporność na wżery chlorkowe i pękanie korozyjne naprężeniowe, co czyni go lepszym wyborem do zastosowań w słonej wodzie i środowiskach morskich. Jednakże drut 316 ma niższą wytrzymałość na rozciąganie niż 304 w stanie ciągnionym na zimno, więc sprężyna 316 będzie słabsza niż identyczna sprężyna 304. Ten kompromis należy wziąć pod uwagę przy projektowaniu dla środowisk korozyjnych.
W normalnej atmosferze, słodkiej wodzie i żywności odpowiednio pasywowana sprężyna 304 nie rdzewieje. W przypadku długotrwałego kontaktu z chlorkami, agresywnymi chemikaliami przemysłowymi lub morskim powietrzem o dużej wilgotności mogą wystąpić wżery i rdza. Ryzyko wzrasta wraz z temperaturą i zanieczyszczeniem powierzchni cząstkami stali węglowej, które mogą osadzić się podczas obsługi w fabryce.
304 może być używany sporadycznie do około 300 ° C, ale ciągła praca w temperaturze powyżej 290 ° C powoduje stopniową relaksację obciążenia i utratę wytrzymałości na rozciąganie. Powyżej 400°C struktura obrobiona na zimno szybko się regeneruje i sprężyna traci większość swoich właściwości sprężystych. W przypadku zastosowań wysokotemperaturowych użyj 17-7PH lub stopu na bazie niklu.
Wyżarzony 304 jest zasadniczo niemagnetyczny, ale procesy ciągnienia na zimno i zwijania przekształcają część struktury austenitycznej w martenzyt, dzięki czemu gotowa sprężyna jest lekko magnetyczna. Magnetyzm jest zwykle słaby i zmienia się w zależności od ilości pracy na zimno. Jeśli wymagana jest sprężyna całkowicie niemagnetyczna, materiał i proces muszą być dokładnie kontrolowane i testowane.
Najskuteczniejsze metody to śrutowanie, wstępne ustawianie i unikanie ostrej koncentracji naprężeń w haku lub zwojach końcowych. Ponadto utrzymuj naprężenie robocze w granicach zmęczenia materiału i upewnij się, że powierzchnia jest wolna od zadrapań, wgłębień i śladów szlifowania. Czysta, gładka powierzchnia znacznie opóźnia inicjację pęknięć.
Obróbka cieplna odprężająca celowo umożliwia wewnętrzne odprężenie materiału, a pewna utrata obciążenia jest normalna, jeśli temperatura obróbki jest wyższa niż pierwotne naprężenie zwijania. Jeśli utrata obciążenia jest nadmierna, temperatura odprężania lub czas trwania mogły być zbyt wysokie lub drut mógł zostać przegrzany. Dobry dostawca dostosuje proces tak, aby po cyklu odprężania końcowy ładunek spełniał Twoją specyfikację.
Powiązane produkty
Skontaktuj się z nami
Adres fabryczny
Nr 8, Taoyuan South Road, Wuyuqiao, Henghe Town, Cixi City, Ningbo, Chiny
Telefon
+86-188 6787 1218+86-574-62605393
KOD QR